


Home · News · Industria News · Quomodo Automotiva Interior Plastic Partes Injectiones Molds fiunt | Processus Guide
Industria News
Quomodo Automotiva Interior Plastic Partes Injectiones Molds fiunt | Processus Guide
2026-08-19Antequam unum globulus plasticus intrat torcular coronae, pars interior automotiva talis cum tabulis instrumenti tabulae iam circiter quadringentis horis instrumenti instrumenti et machinationis attentionem accepit. Forma omnia amni decernit: tempus cyclum, stabilitas dimensiva, species superficies, firmitas in summo volumine conventus. Hic articulus totam catenam sequitur, a prima CAD recognitione ad probationem iecit quae instrumentum ad productionem emittit.
Quomodo Automotiva Interior Plastic Partes Iniectio Fiunt: Sequentia
Quaelibet forma interior, cuiuscumque progressionis vehiculi, eandem sequentiam sequitur: pars designationis recensionis, formarum layout, praeparatio ferri, CNC et EDM machinatio, scamna et conventus, expolitio et textura, deinde emissio tryout et dimensiva. Ordo non est libitum; uterque gradus supra priorem.
Forma magna intus ut the instrument panel frame iniectio fingunt typice accipit duodecim ad octo septimanas a consilio kickoff ad primam productionem partium. Minor pars, ut bracteae bracteae vel oratorii tegumentum, in octo ad decem septimanas tradi potest.
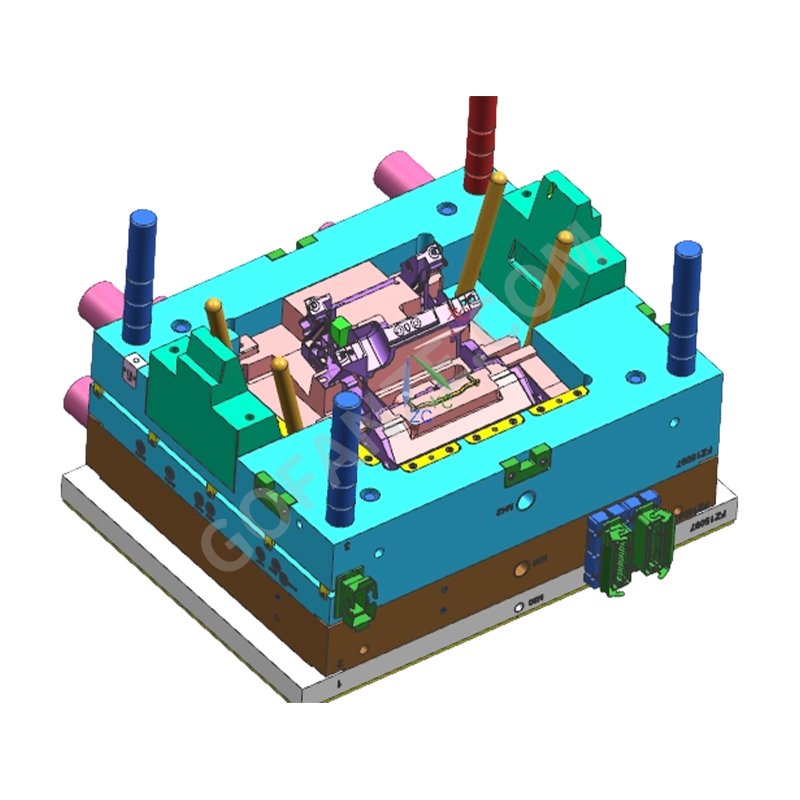
 Tutus Instrumenti Panel Frame Iniectio Mold Suppliers, Company, Exporter Fanze T&M (Jiashan) Co., Ltd. Estne Sinis Instrumentum Lupum Panel Frame Iniectio Mold Suppliers, Company, Exporter, Hoc productum linea sp... Visum Product →
| Scaena | Key actiones | Typical durationem |
|---|---|---|
| Consilium recensionis et DFM | Draft angulus, porta positio, DECREMENTUM, parietis crassitudo | 1-2 hebdomades |
| Fingunt layout et singula design | Circuitus refrigerationis, labitur, lifterae, systematis ejectionis | 1-2 hebdomades |
| Ferro praeparatio et aspera machining | Plate procuratio aspera milling | 2-3 septimanas |
| Machining et consummare EDM | 3D cavum peractivum, angulis internis acutis, insertis | 3-4 hebdomades |
| Benching, expolitio, et textura | Decens, SPI metam, granum chemicum etching | 1-2 hebdomades |
| Tryout, immutatio et emissio | Processusus fenestra, CMM perscriptio, productio initialis partium | 1-3 hebdomades |
Design for Manufacture incipit Parte Geometriae
Forma ex sola extractione fabricari non potest. Turma instrumentorum primum incurrit recensionem machinationis fabricandae quae angulos capturas coercet, muri crassitudinem crassitudinis, portae positio, puncta eiectionis. Partes interiores irremissibiles sunt: murus verticalis undractus eiectum impossibilem facere potest, locus crassus sectio notas submergere potest, et porta male collocata lineas pactiones exacte relinquere potest ubi mos eos visurus est. In DFM periodo etiam formam ferream magnitudinis, cursorem calidum layout et scopum cycli temporis cohibere debet. Materia et geometrica decisiones fusius in nostro duce obducuntur automotivae partes plasticae interiores infusione formarum consiliorum principiorum et materialium selectio .
Porta, Cursor, et Frigus Layout
Systematis cursoris calidi sunt normae in instrumentis interioribus automotivis, quod admittunt praecisam, multi- punctionem, dum cursores frigus eliminant a parte formata. Refrigerium aeque decretorium est. Canales more sunt 8 ad 12 mm diametri, circa duo diametri canalis a pariete cavo positi. A bene libratum refrigerationem extensionis breviora cycli temporis et impedit ne in longas partes deflectas, ut " centrum acervus carrier iniectio fingunt ubi inaequale caloris remotionem directe vertit in tortum et incurvum.
 Tutus Centrum Stack Portitorem Iniectio Mold Suppliers, Company, Exporter Fanze T&M (Jiashan) Co, Ltd. Sina Tutus Centrum Stack Portitorem Iniectio Mold Suppliers, Company, Exporter, Centrum Console Bra... Visum Product →
Slides, lifterae, et actiones internae
Forma moderna interior raro ut instrumentum bracteae simplex aperit. Undercuts in parte - tondet ascendentes, aptas disrumptiones, evacuationes louvers, et machinae capsulae madefactae - labitur et lifteratores requirunt. Labes perpendiculares movent ad directionem apertam, acti clavibus angulatis vel cylindricis hydraulicis. Levatores telas internas tractant et partem dimittunt sicut systema eiector movet. Numerus actionum influit non solum pretium instrumentum, sed etiam schedula sustentationis, quia omne elementum movens fons potentiale mico vel indumento est.
Ferro Electio Decernit Mors Principium Vitae et Superficies Quality
Formae autocineticae interiores longae expeditiones productionis currunt, ideo electio formae ferro facta est antequam secans incipit. Pre-obduratum genus P20-ferrum ad fere 36-40 HRC commune est pro brevi et medio currit, dum H13 ad 48-52 HRC obdurata designatur pro tools summus volubilis vel resina vitrea referta. Ad cavitates, quae debent accipere granum enigmate vel speculo polito, ferramentum incorruptum-typus praefertur quia corrosioni aquae refrigerandae et vaporum fingendi resistit.
Cavum Steel ad Class A superficiebus
Partis visibilis pars - in tabula rectorem sub windshield vel in consolatorium videt - per ferrum cavum formatur. Illa superficies gradu definito politurae postulat, plerumque SPI A-2 vel pulchrior, antequam textura grani chemica adhibetur. Quaelibet porositas vel stridor notam in cavitate repetit ab omni parte ficta.
Core Steel et gere Components
Core medium formse geometricam gerit interiorem: costas, umbilicos, puncta et affixum. Hoc latus plus vim eiectionis accipit et maxime contactum cum componentibus moventibus videt. Gerunt repugnantes interiiciunt et indurata gerunt laminas ubicumque ponuntur ubi ferrum labens ferro occurrit, et hoc est etiam ubi turmam sustentationem primo spectabit postquam instrumentum plura centum milia cyclorum decursa est.
Subtilitas Machinatio Core et Cavitatis
Machinatio cum mola aspera incipit quae molem materiae removet, deinde ad celeritatem summae terminationis superficiei 3D movet. Tres processus machinae rationes fere omnes interiores lineamenta formant.
| Process | Typical usus in fingunt interiora faciens | Vires geometricae |
|---|---|---|
| CNC milling | 3D cavitates, coros, corpora slide | Liberum forma superficies in mole ferro |
| Sinker EDM | Costae bases, angulis quadratis, cavitatibus textis | Acutis internis angulis qui lapides non attingit |
| Filum EDM | Inserta codicellos, foramina eiector, foramina porta | Recta per praecisionem profiles |
Per electrode secante et EDM peracto, pars geometria in ferrum obduratum transfertur cum gradu iterabilitatis quod sola sectio mechanica offerre non potest. Et denique acervus testu eget aer-conditione spiraculum plastic partium iniectio fingunt exempli gratia, normaliter EDM-consummatum est quia laminae foramina nimis angusta sunt ad molendinum finem et nimis acuta ad cavitatem convenienter politam.
 Lupum Automotive Air Conditioning Vent Plastic Parts Injection Mold Supplier Fanze T&M (Jiashan) Co., Ltd. Estne Sinis Lupum Automotive Aeris Conditioning Vent Plastic Parts Injection Mold Suppliers, Company, Export... Visum Product →
Conventus, Benching et Superficies Curatio
Benchingum est ubi machinae partes in instrumento laborantis fiunt. Fitters nucleum et cavitatem aequant, alvi lapsus pone, paxillos eiector align et lineam bipartitam compone donec sine mis visibilibus occludat. In parte interiore, etiam gradus separatus 0.05 mm satis est ad generandas querelas in tabula sedentis in conspectu pateat.
Post opportunum, cavitas ad SPI gradus determinatis politur et, si opus est, chemica signata est ad granum corium vel textura uncta producendum. Texturing fit post politionem quia etching processum solum summo strato ferro mutatum est. Haec compositio politurae et sceleris est quae dat interiorem stringere sibi constantem aspectum per partes mille formatas.
Forma Trial, Dimensionalis Validation, et Dimissio
Forma perfecti annectitur in fabricatione-scalarum injectione machinae pro tryout. Temperamentum liquefactum, iniectio celeritas, pressionem tenens, et tempus refrigerationis variatur in modo moderato ut inveniatur processus fenestrae quae pondus ex parte uniformi tradit, nullum breve ictus, nullum fulgurum. Brevia iudicia cum resina actuali ostendunt fluxum anterius et portam confirmant et mores saeviendi antequam plenos ictus aestimantur.
Omnis pars iudicii contra exemplar CAD mensuratur, plerumque per CMM vel lumen album intuens. Interior scandit saepe tolerantiae ± 0.05 mm vel arctius quia pars cum finitimis sub certa serie coeundi debet. Cum dimensiones criticae stabilis per continuos currit, forma ad productionem serialem approbata est.
Pro emptoribus instrumentum ashboardday aestimare, criteria acceptatio in nostro duce descripta est eligens eget intus plastic iniectio corona ad ashboardday programs explain what to check in trial parts, from wall-thigness distribution to superficie quality.
Quam formam supplementum ad interiorem Programma deferat?
Forma interior non merx est; Longaevus dignissim est quod partem sumptus pro annis determinat. Quod demonstrare possit elit IATF 16949 certificatione , machinatio in domo cum CNC, EDM, et filo-cut facultate et experientia practica in eadem categoria componentia. Fanze T&M, forma fabricator et finxit operans ab 2005 in Jiashan, Sinis, praecise componit illam structuram: recensio productiva, formatio designandi, fabricandi, iniectio fingendi, et post-figuratio typographiae et conventus in una facilitate. Coniunctio illa correptionem ansas minuit, quia manipulus, qui cavitatem secat, etiam probationes fingens currit et partes sub condiciones productionis videt.
Cum commeatus comparantes, exspectent partes referentias iam in eadem familia plastica currentes — impleta PP pro magnis interioribus vehiculis, PC/ABS ad ornandum stringere, PA66 ad uncos structurarum — et pro documento emissionis procedendi, qui relationes dimensivas, certificationes materiales et ambitum parametri tegit. Instrumentum, quod cum ipsa productione resinae probatum est, pluris est quam instrumentum quod mere CNC-sectum ad fasciculum CAD. Clavis industriae cognoscere sunt:
- IATF 16949 certificatione and a documented quality system.
- In-domus CNC, EDM, et filo-sectae capacitatis pro machinis plene exstinctis.
- Probantur partes referentiae in eadem familia resinae et similium complexionum.
- Dimissio ratio quae includit relationes dimensivas, testimoniales materiales et ambitum processus.
Pro latiore intuitione quomodo pars consiliorum et decisionum fabricandorum penitus inter se cohaereant iniectio partes plasticae ducem consilio et fabricando completum utilis est in primo consilio referat.
Ex primo recusatione calculi ad finalem relationem dimensivam, partes plasticae automotivae interiores formae iniectio fiunt per catenam continentem consiliorum, machinationis, congrui et sanationis decisiones. Forma determinat partem qualitatis ante torcular et claudit primum . Emptores qui intellegunt catenam illam tempora plumbea aestimare posse, gradus processus absentis provocant, et eligunt supplementum qui formam interiorem tractat ut systema fabricandi potius quam scandalum ferreum.
Genera
- Company News(2)
- Industria News(20)
Product Category
-
Printer Components & Parts
-
Duo-color Plastic component & instrumentum
-
Plastic Multi-modo Connectors
-
Re: Plastic iniectio partem effictam
-
Domus Appliance Iniectio Partibus
-
Robot testa iniectio fingunt
-
Summus Glossa Transparens PC iniectio formse
-
Motorcycle Fairings & Bodywork plastic iniectio fingunt
-
EV dato acervum plastic iniectio fingunt
-
Automobile filum armis
-
Infusio partium plasticae intus automotiva
Related Tag
-
Alta Precision Automotiva Injectiones Plastic Partes interiores
Hot Currens Automotive Partes Plastics Injectiones Interior Molda
Multi Cavitatis Automotive Partes Plasticae Injectiones Interior Molda
Automotive Dashboard Partes Plastic Iniectio Molda
filum phaleras Plastic iniectio fingunt Partes
calidum cursor filum phaleras Plastic iniectio fingunt Partes
multi cavitas filum phaleras Plastic iniectio fingunt Partes
alta praecisio filum phaleras Plastic iniectio fingunt Partes
filum phaleras connector Plastic iniectio formae Partes
automotive filum phaleras Plastic iniectio fingunt Partes


- Infusio partium plasticae intus automotiva
- Automobile filum armis
- EV dato acervum plastic iniectio fingunt
- Motorcycle Fairings & Bodywork plastic iniectio fingunt
- Summus Glossa Transparens PC iniectio formse
- Robot testa iniectio fingunt
- Domus Appliance Iniectio Partibus
- Re: Plastic iniectio partem effictam
- Plastic Multi-modo Connectors
- Duo-color Plastic component & instrumentum
- Printer Components & Parts

